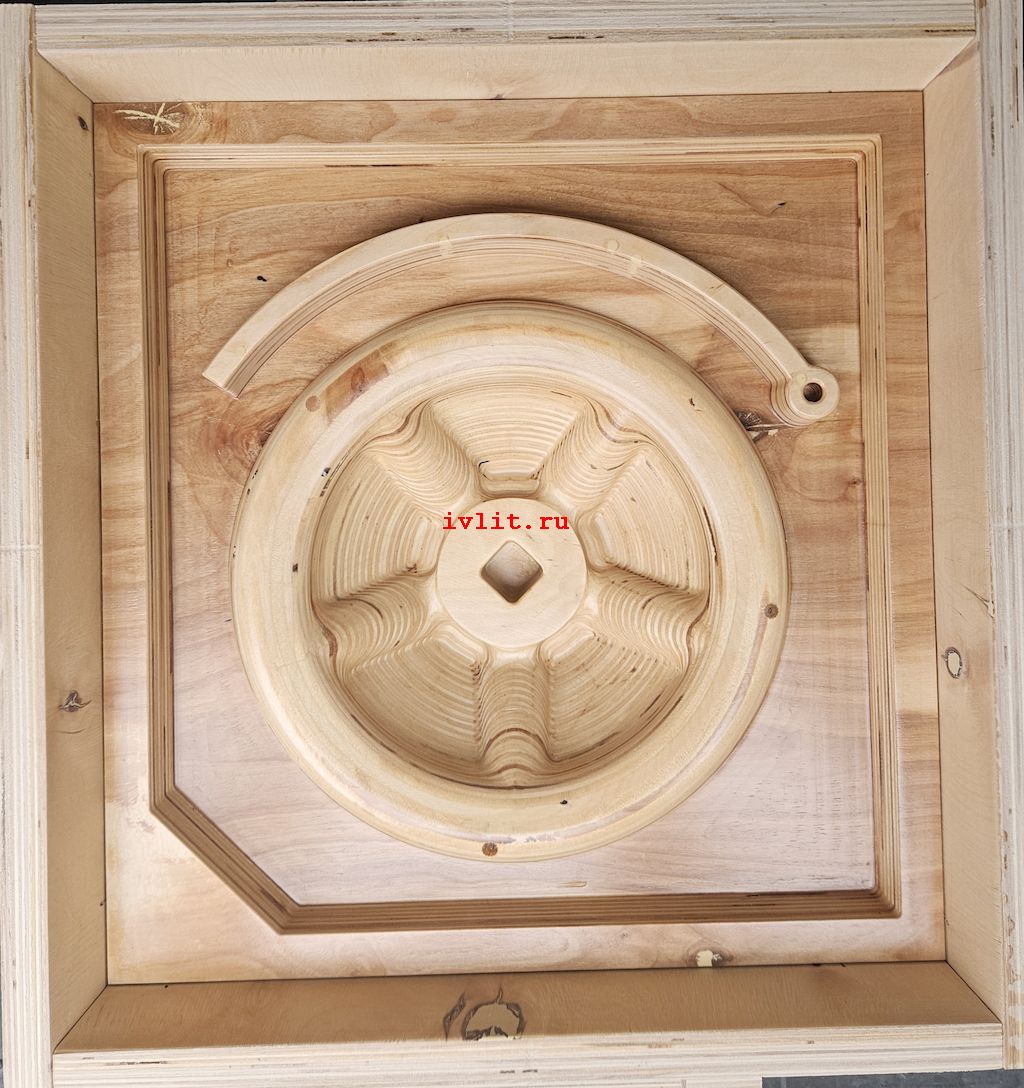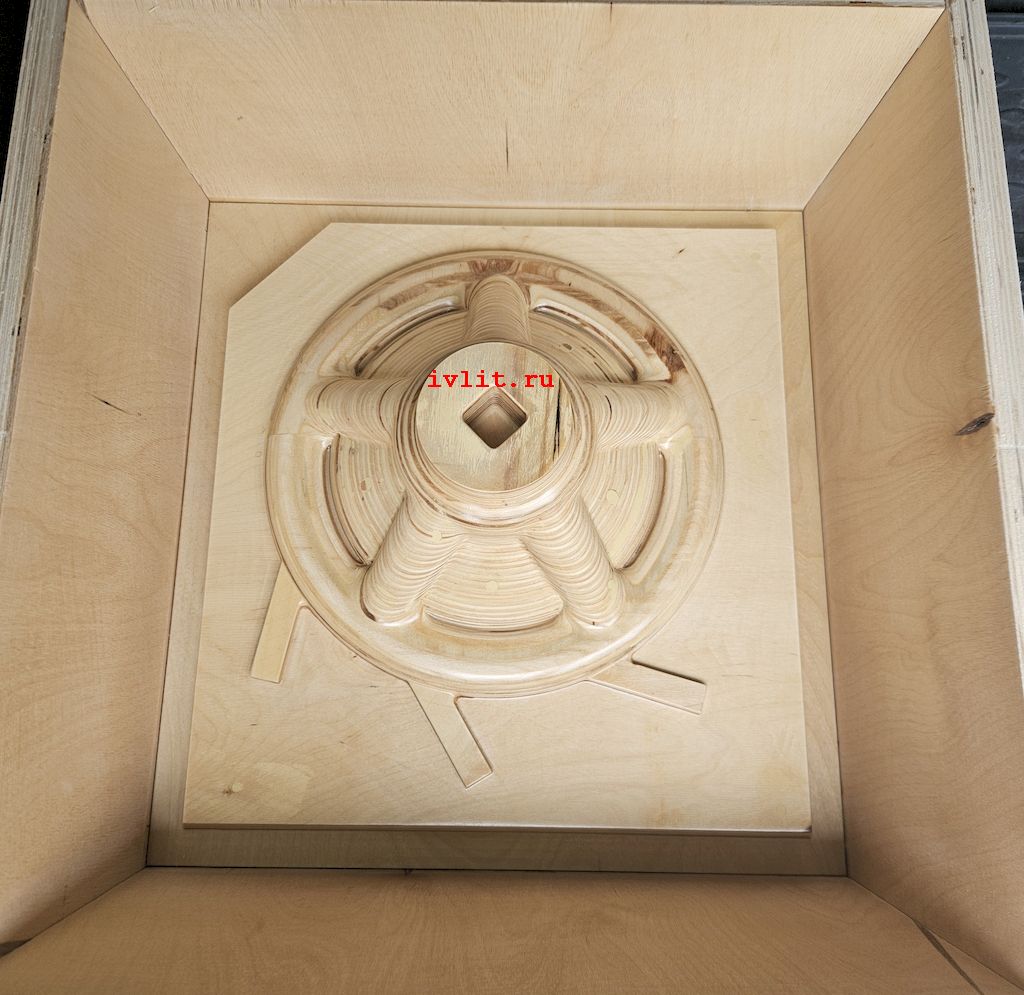
На модельном участке завода «Промдеталь» изготовили комплект модельной оснастки под безопочную отливку детали «Штурвал» из серого чугуна СЧ20 по ГОСТ 1412-85. Масса отливки — 12 кг. Срок изготовления комплекта — 5 рабочих дней.
Что вошло в комплект
Работа началась не с фрезеровки, а с 3D-модели. Конструктор проработал уклоны, разъёмы и положение стержневых знаков, после чего модель ушла на согласование заказчику. Правки на этом этапе стоят ноль — правки в готовом комплекте стоят материала и недели, поэтому все спорные места разбираются до того, как станок снимет первую стружку.
В комплект вошли формообразующие элементы, элементы литниковой системы и оснастка под стержневые знаки «Штурвала». Заготовку вели в 3D, поэтому геометрия комплекта, собранного по одному чертежу повторно, остаётся такой же — ручной разметки и подгонки на глаз в этой схеме нет.
Фрезеровка и сборка
Формообразующие поверхности отфрезерованы на станке с ЧПУ Н1625 по управляющим программам прямо с 3D-модели. Рабочее поле станка — 1,6 × 2,5 м, так что деталь такого габарита снимается за один установ, без перестановок и промежуточной доводки.
После фрезеровки комплект собрали и армировали саморезами, стыки и швы зачистили, дефекты зашпатлевали, формообразующие поверхности покрыли лаком. Без покрытия фанера набирает влагу из смеси и ведёт геометрию уже к тридцатому съёму — на серийной оснастке это вылезает в брак отливок.
Контроль перед отгрузкой
Перед сдачей замерили формообразующие поверхности, замковые части и посадку стержневых элементов. Комплект ведём по ГОСТ 3212-92, допуски держим по отливке 0,5–1,5 мм, по замковым частям — 0,25–0,5 мм, продольное кручение формообразующих поверхностей — не более 1,0 мм. Результаты замеров прикладываем к комплекту протоколом.
Ресурс комплекта — от 300 съёмов на фанере и до 1000 съёмов на модельном пластике. Требования к оснастке «Штурвала» конструктор закладывал исходя из планируемого тиража заказчика: 30 штук.
Почему под эту деталь выбрали ХТС
Отливку «Штурвала» ведём в холоднотвердеющих смесях. Смесь твердеет химически до заливки и держит полость формы без опок, поэтому литьё в ХТС даёт класс точности 8–10 по ГОСТ 26645-85, минимальную толщину стенки от 4–5 мм и шероховатость литой поверхности Rz 120–140 мкм. Припуск под механическую обработку при ХТС-формовке уменьшен на 20 % против литья в ПГС — металл уходит в деталь, а не в стружку.
Точность комплекта просчитывается заранее, вместе с технологичностью самой отливки — это часть DFM-анализа. Поэтому оснастка приходит на формовку без сюрпризов: уклоны, знаки и разъёмы в ней уже увязаны с тем, как деталь будет набиваться и сниматься с формы.
Сроки и следующий шаг
Пять рабочих дней на комплект — срок по конкретному заказу. Базовый ориентир завода по модельной оснастке — от 3 рабочих дней для простого комплекта без стержневых ящиков; сложные сборки считаются отдельно, точные даты называем в расчёте и фиксируем в договоре.
Расчёт по чертежу бесплатный и занимает один рабочий день. 3D-модель строим и отдаём на согласование до оплаты. Масса отливки 12 кг укладывается в рабочий диапазон завода 0,1–650 кг, посчитать ориентировочный вес заготовки можно в калькуляторе веса отливки.
Нужны сами отливки, а не оснастка? Чугунное литьё на заказ считаем отдельной строкой — работаем и по вашей оснастке, и по нашей.
Смотрите также
- Запустили в работу фрезерный станок с ЧПУ Н1625 — на нём фрезеровали комплект для «Штурвала».
- Изготовили модельную оснастку на отливку корпус — похожий заказ, оснастка передана заказчику.