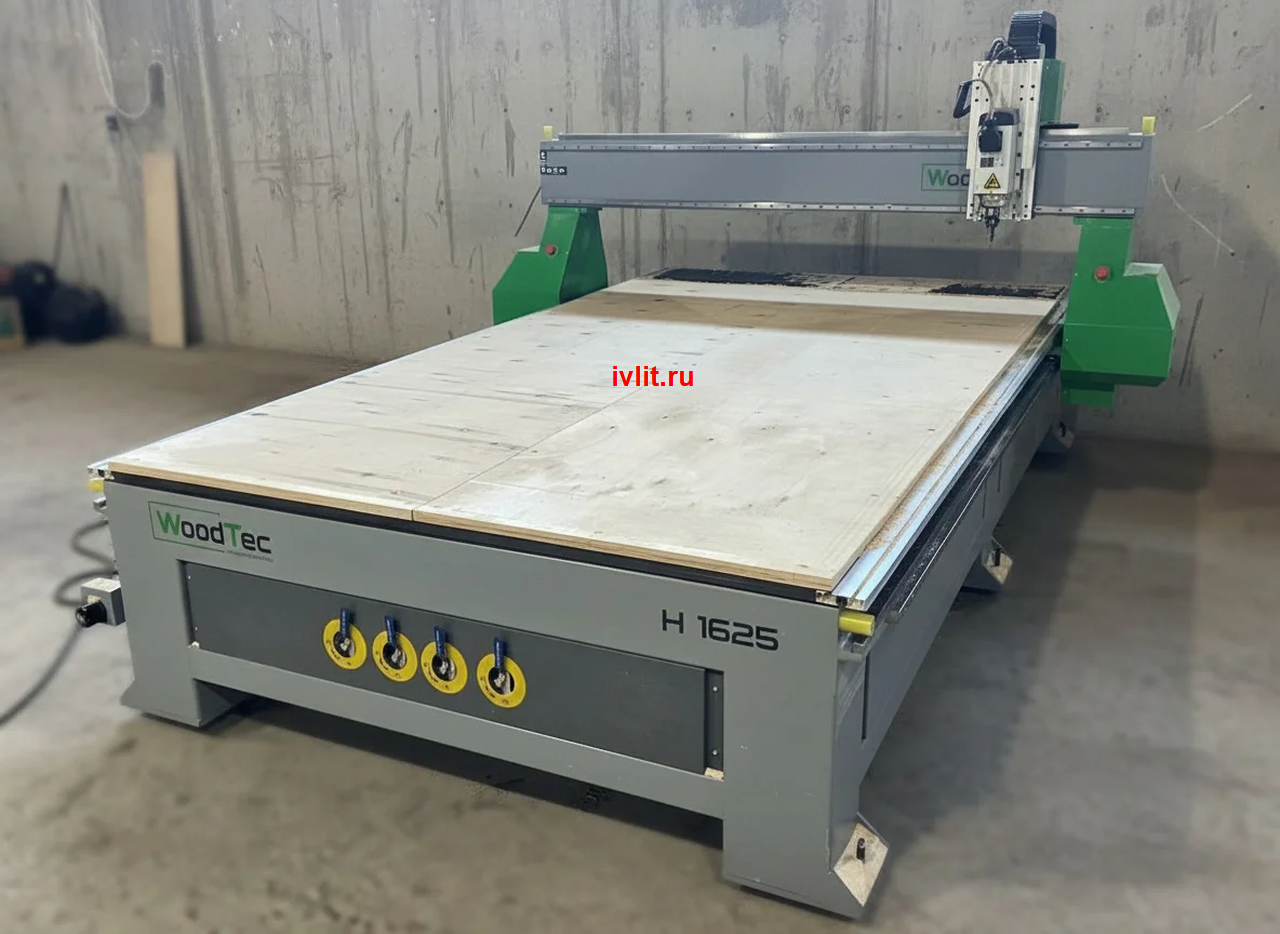
На модельном участке завода «Промдеталь» принят в работу фрезерный станок с ЧПУ Н1625. Станок поставлен под одну задачу — изготовление модельной оснастки: моделей, стержневых ящиков, подмодельных плит и элементов литниковой системы.
Рабочее поле — 1,6 × 2,5 м. На таком столе помещается и небольшая модель шкива, и корпусная деталь, и плита под серийный комплект. Управляющие программы станок отрабатывает с 3D-модели, поэтому геометрия модели и ящика снимается из проекта, а не с разметки на материале.
Что это меняет для заказчика. Крупные фрагменты теперь режутся за один установ: меньше переустановок, меньше ручной доводки, короче путь от чертежа до готового комплекта. И повторяемость — второй комплект по тому же чертежу выйдет таким же, как первый.
Обрабатываем на станке дерево, МДФ, модельный пластик. Это те же материалы, из которых мы делаем оснастку под ХТС и ПГС: фанера из лиственных пород по ГОСТ 3916.1-2018 даёт минимум 300 съёмов, модельный пластик — до 1000.
Обычно считают, что точность модели определяется станком. На практике она определяется проектом. Если в 3D-модели не проставлены уклоны, не разведён разъём и не посажены стержневые знаки, резец снимет ровно то, что заложено в программе, — вместе с ошибкой. Поэтому комплект ведёт конструктор, а станок исполняет.
Допуски по отливке держим в 0,5–1,5 мм, по замковым частям — 0,25–0,5 мм, кручение формообразующих поверхностей — не более 1,0 мм (ГОСТ 3212-92). Замеры делаем после сборки комплекта и отдаём протокол вместе с оснасткой.
Связка с литьём остаётся на месте. Оснастку режем на ЧПУ, формовку ведём в холоднотвердеющих смесях, по готовому комплекту сразу отливаем пробную партию — заказчик получает оснастку вместе с образцами. Модельный участок, литейный цех и фрезерные работы стоят на одной площадке, деталь не уезжает к подрядчику и не возвращается с чужой геометрией.
Нужен комплект оснастки или отливки по нему — присылайте чертёж или 3D-модель, расчёт вернём за один рабочий день. Литьё по готовому комплекту считаем отдельно: чугунное литьё на заказ.