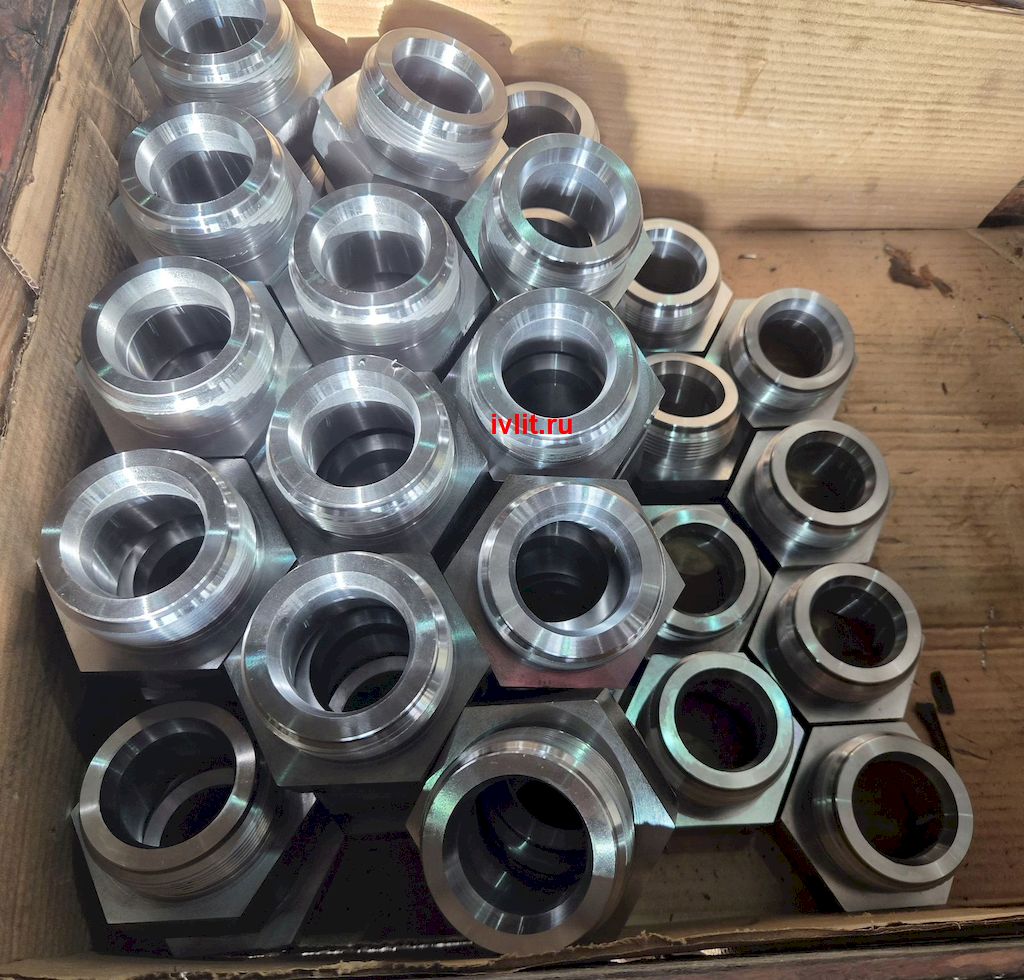
На механическом участке завода «Промдеталь» изготовили партию гаек из стали 40Х — 52 штуки. Детали выточены на токарном станке с ЧПУ и прошли закалку до 45 HRC. Назначение — запасные части для оборудования заказчика. Работа выполнялась в 6–8 квалитетах с шероховатостью обработанных поверхностей Ra 3,2, срок изготовления партии — 15 дней.
Параметры заказа
| Деталь | Гайка |
| Количество | 52 шт. |
| Материал | Сталь 40Х |
| Назначение | Запасная часть для оборудования заказчика |
| Обработка | Токарная на ЧПУ, затем закалка |
| Твёрдость после закалки | 45 HRC |
| Точность | 6–8 квалитет, Ra 3,2 |
| Срок изготовления | 15 дней |
Почему 40Х, а не «просто сталь»
Гайка кажется простой деталью, пока не посмотреть, где она стоит. В узле оборудования гайка работает на смятие по резьбе и на растяжение по телу — и при этом её регулярно откручивают и затягивают при ремонтах. Отсюда два требования, которые обычная Ст3 не закрывает: прочность выше рядовой конструкционки и сохранение свойств по всему сечению, а не только в поверхностном слое.
40Х — хромистая конструкционная улучшаемая сталь. Хром повышает прокаливаемость: деталь прокаливается глубже, чем из 45-й, и после отпуска получает одинаковые свойства по всему сечению, а не твёрдую корку с мягкой серединой. Для гайки это принципиально — нагрузка по резьбе распределяется на несколько витков, и если сердцевина мягче поверхностного слоя, витки сминаются неравномерно.
Дополнительный плюс — 40Х хорошо обрабатывается в отожжённом состоянии и предсказуемо ведёт себя при закалке. На партии в пятьдесят штук предсказуемость важнее: деталь должна выйти одинаковой на первой и на пятьдесят второй.
45 HRC — это выбор под износ, а не «чем твёрже, тем лучше»
Хром в 40Х даёт глубокую прокаливаемость, поэтому заявленную твёрдость деталь набирает по всему сечению, а не только в поверхностном слое. Такая твёрдость держит резьбу при частых разборках: витки и грани не сминаются от многократной затяжки, и соединение сохраняет момент затяжки, а не «плывёт» после третьего ремонта.
Обратная сторона высокой твёрдости — снижение вязкости. Если бы гайка работала под ударными нагрузками, 45 HRC была бы ошибкой: деталь скололась бы там, где более мягкая просто деформировалась. Для запасной части, которую затягивают в узле, износ резьбы важнее ударной стойкости — отсюда и выбранный режим термообработки.
Если в вашем чертеже стоит другой диапазон, например 28–32 HRC, — работаем по нему: твёрдость задаётся температурой отпуска, а не маркой стали.
Почему закалка идёт после токарной обработки
Порядок операций в этом заказе — точение, потом закалка — выбран не случайно. Если закаливать заготовку до обработки, придётся резать уже закалённый металл: твёрдость ложится на инструмент, режимы жёстче, стойкость кромки падает, а стоимость обработки растёт. На партии из пятидесяти двух деталей это разница в деньгах и в сроке.
Обратная сторона такого порядка — коробление. Закалка меняет объём металла, и деталь, выточенная в размер, после термообработки может уйти по геометрии. Поэтому в техпроцессе заранее решается, что делать с этим уходом: либо оставляют припуск и снимают его финишным проходом после закалки, либо применяют ступенчатый нагрев и отпуск, чтобы снизить деформацию до допустимой. Какой путь выбран — зависит от требований чертежа к соосности резьбы и торцов.
Токарная обработка на ЧПУ здесь работает на ту же задачу. Программа одна на всю партию, поэтому припуск под закалку одинаков на всех пятидесяти двух деталях, а не «плюс-минус как получилось». Ручной станок такого не даёт: разброс между первой и последней деталью накапливается, и после закалки часть партии уходит в брак по размеру.
Что важно для запасной части из партии
Запасная часть отличается от серийной детали тем, что её ставят в уже работающий узел, без подгонки по месту. Значит требование не «первая деталь в размер», а «любая деталь из партии встаёт в узел». Именно поэтому в заказе держали 6–8 квалитет: это диапазон, в котором резьба и посадочные поверхности сопрягаются без доработки напильником на месте.
Шероховатость Ra 3,2 для гайки — не избыточная точность. По шероховатой резьбе контакт идёт по вершинам неровностей, пятно касания меньше расчётного, и витки сминаются быстрее. Чистая поверхность резьбы — это ресурс соединения, а не косметика.
Партия в 52 штуки — типичный ремонтный объём: не серия на поток, но и не одна деталь. Такие заказы обычно идут под плановый ремонт оборудования, где нужно заменить изношенное и иметь запас на следующую разборку.
Пятнадцать дней на такую партию — срок, который определяется не токарной операцией, а термообработкой и загрузкой участка. Само точение пятидесяти двух гаек — работа на дни. Остальное время уходит на нагрев, выдержку под закалку, отпуск и остывание, а также на то, что партия стоит в очереди к термическому оборудованию вместе с другими заказами. Поэтому срок на детали с закалкой всегда считается от термички, а не от станка — и мы называем его до начала работ, а не по факту.
Что можем сделать по вашему заказу
Выполняем механическую обработку металла на заказ — токарные, фрезерные, координатно-расточные и шлифовальные работы на станках с ЧПУ и универсальном оборудовании. Допуски — 6–8 квалитет, шероховатость до Ra 3,2.
Обрабатываем конструкционные стали (Ст3, 45, 40Х, 20) и литейные марки, чугун СЧ10–СЧ35, легированные ЧХ, антифрикционные АЧС, алюминиевые сплавы, бронзу, латунь, нержавейку. Берём и прокат, и отливки — свои и привозные.
Завод полного цикла: если нужна не готовая деталь, а заготовка, отливаем её на своём литейном участке и сразу передаём в механический цех — без перевозок между подрядчиками и сведения припусков из двух компаний. Подробнее — изготовление деталей по чертежам. Токарные операции — токарные работы на заказ.
Пришлите чертёж (PDF, DWG, DXF) или 3D-модель (STEP, IGES), марку материала и требования по допускам — стоимость и сроки посчитаем за один рабочий день и зафиксируем в договоре. Минимальной партии нет: берём от одной штуки до серии. Телефон: +7 (4932) 39-70-31, почта: rlmz@mail.ru.
Частые вопросы
Делаете закалку или только обработку?
Закалку выполняем в рамках заказа: деталь проходит токарную обработку и термообработку, на выходе — готовая запасная часть, а не заготовка, которую вам ещё нужно везти на термичку. В этом заказе твёрдость после закалки — 45 HRC, срок изготовления партии — 15 дней. Порядок операций и необходимость финишного прохода после закалки определяем по чертежу — там видно, какие размеры критичны.
Можно заказать другую твёрдость?
Да. Твёрдость задаётся режимом термообработки: отпуск при более высокой температуре даёт меньшую твёрдость и большую вязкость, при низкой — наоборот. Если в чертеже стоит диапазон, например 28–32 HRC, работаем по нему. Если твёрдость не указана, но деталь работает на износ или под ударом, технолог предложит режим и согласует его с вами до запуска.
Можно изготовить гайку нестандартного размера?
Да, работаем по чертежу или образцу. Если чертежа нет — пришлите деталь или фото с размерами, восстановим геометрию и резьбу. Нестандартная резьба тоже не проблема: главное, чтобы были указаны шаг, профиль и направление.
Какой минимальный заказ и срок?
От одной штуки. Расчёт — один рабочий день. Срок изготовления зависит от сложности детали, партии и загрузки цеха; названные сроки фиксируем в договоре. Для партии простых тел вращения срок считается днями, для деталей с термообработкой добавляется время на нагрев, выдержку и отпуск.
Обрабатываете ли давальческий металл?
Да. Можем работать с вашим прокатом или вашей отливкой, а можем взять материал на себя. Если привозите своё — согласуем марку и состояние поставки: режимы резания подбираются под конкретный материал, а не «в среднем по цеху».