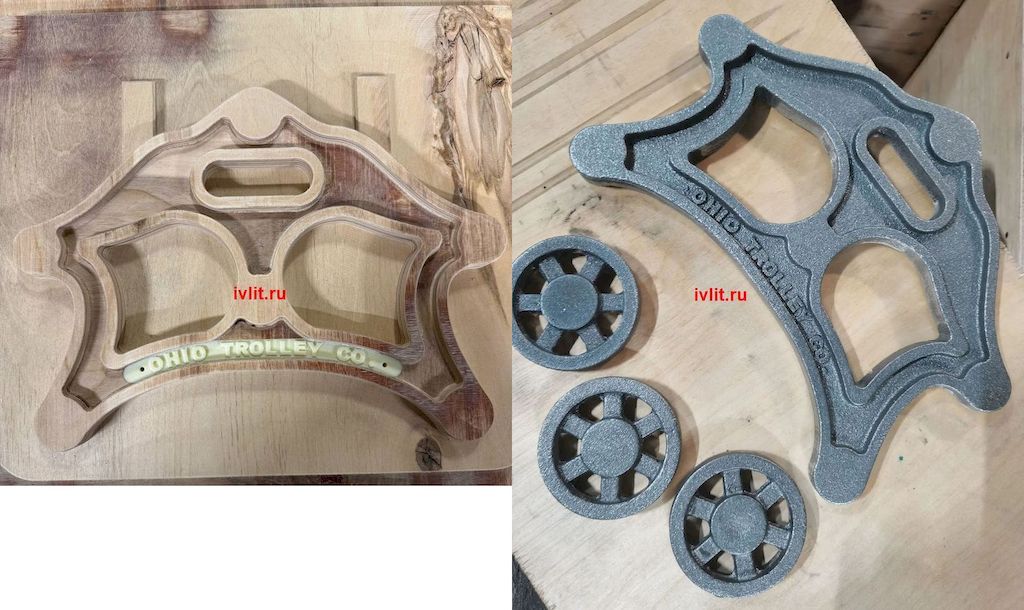
На заводе «Промдеталь» выполнили заказ полного цикла: изготовили модельную оснастку и по ней отлили деталь «Пластина» из серого чугуна СЧ20 по ГОСТ 1412-85. Формовка — в холоднотвердеющих смесях (ХТС), масса отливки 17 кг, класс размерной точности — 9 по ГОСТ 26645-85. Деталь идёт как запасная часть для оборудования заказчика.
Параметры заказа
| Деталь | Пластина |
| Что изготовлено | Модельная оснастка + отливки |
| Назначение | Запасная часть для оборудования заказчика |
| Материал оснастки | Фанера + модельный пластик |
| Марка чугуна | СЧ20 по ГОСТ 1412-85 |
| Масса отливки | 17 кг |
| Способ литья | Формовка в ХТС (холоднотвердеющие смеси) |
| Класс точности | 9 по ГОСТ 26645-85 |
Почему оснастка из фанеры и модельного пластика, а не целиком из металла
Материал оснастки выбирают по тиражу и геометрии, а не «чем прочнее, тем лучше». Фанера — это каркас: подмодельная плита и несущие элементы. Она дешёвая, легко обрабатывается, не коробится от влаги смеси и держит форму достаточно жёстко, чтобы плита не «дышала» при набивке. Металлическая плита на такой заказ стоила бы кратно дороже, а выигрыш проявился бы только на очень больших сериях.
Модельный пластик — это формообразующая часть: сама модель, знаки, элементы литниковой системы. Его берут там, где нужна чистая поверхность оттиска и точная геометрия кромок, а фрезеровка идёт быстро и без доводки вручную. В паре фанера плюс пластик дают то, что нужно для пластины: жёсткость там, где нагрузка, и точность там, где оттиск.
Для единичных деталей и небольших серий это правильный выбор по экономике. Если заказ перерастёт в серию на тысячи штук, оснастку имеет смысл перевести на металл — но делать её металлической сразу, «на всякий случай», значит заложить в цену первой партии ресурс, который может не понадобиться.
17 кг и плоская геометрия — в чём сложность
Пластина кажется простой деталью, и это обманчиво. Тонкая плоская отливка — один из неудобных случаев в литье: металл в ней остывает неравномерно, а коробление проявляется именно на плоскостности, которую как раз и проверяют. Чем тоньше сечение и больше площадь, тем важнее, как подведено питание и где стоят холодильники.
Поэтому для пластины важна не столько точность модели, сколько правильная литниковая система и жёсткая форма. ХТС здесь работает в плюс: смесь твердеет химически до заливки, форма не подаётся под весом металла, и полость не «плывёт». Отсюда и 9 класс точности — припуск на обработку остаётся предсказуемым по всей площади, а не гуляет от края к центру.
Что даёт девятый класс точности
Девятый класс по ГОСТ 26645-85 — литая заготовка с припуском на механическую обработку. Пластина после отливки идёт на обработку: плоскости, отверстия и посадочные поверхности формируются на станке, а не в форме. От литейного передела требуется не предельная точность, а стабильность — одинаковый припуск по всей партии, чтобы при фрезеровке не приходилось «ловить» размер на каждой детали отдельно.
Для запасной части это важнее единичной точности: деталь должна вставать в узел без подгонки по месту, а не только первая из партии. Если бы класс был точнее, седьмой или восьмой, выросла бы стоимость оснастки и формовки, а выигрыш забрала бы механообработка — припуск всё равно снимается.
Почему СЧ20
Пластина как запасная часть работает на сжатие и изгиб, воспринимает вес и вибрацию узла, но не работает под ударом и не тянет на растяжение. Для такой задачи СЧ20 — рабочая марка: 200 МПа прочности хватает, пластинчатый графит гасит вибрацию, а обрабатываемость резанием лучшая среди литейных материалов.
Высокопрочный чугун здесь не нужен: он дороже за килограмм, твёрже, и обработка выйдет дольше без выигрыша по ресурсу. Ставить марку «с запасом» на деталь, которая этого запаса не использует, — это переплата, которую заказчик не увидит ни в чём, кроме счёта.
Полный цикл в одном заказе
Оснастка и отливки сделаны на одной площадке. Заказчику не пришлось искать модельный участок отдельно от литейного и перевозить комплект между производствами — а именно на этих перевозках чаще всего теряется геометрия: комплект едет, хранится не в тех условиях, приходит с повреждённой кромкой.
Оснастка остаётся вашей собственностью. Храним её на заводе, обслуживаем и ремонтируем бесплатно; при выработке восстанавливаем геометрию, полная замена — за половину стоимости нового комплекта. Повторные партии по этой же оснастке идут уже без её стоимости в смете, и геометрия от партии к партии не «плывёт».
Что можем сделать по вашему заказу
Изготавливаем модельную оснастку на собственном модельном участке — модели, стержневые ящики, подмодельные плиты, элементы литниковой системы. Работаем по чертежам, 3D-моделям, эскизам и образцам; принимаем любой 3D-формат, любой 2D-формат, PDF, скан или фото.
Отливаем чугунные детали на заказ — от одной штуки до серии. Масса отливки от 0,1 до 650 кг, габарит формы до 2000 мм, класс точности 8–10 по ГОСТ 26645-85. Нужна не заготовка, а готовая деталь — подключаем механическую обработку: токарные, фрезерные, расточные и шлифовальные работы.
Пришлите чертёж, 3D-модель или фото детали — расчёт с ценой оснастки, отливки и обработки отдельными строками подготовим за один рабочий день. Телефон: +7 (4932) 39-70-31, почта: rlmz@mail.ru.
Частые вопросы
Из чего вы делаете модельную оснастку?
Зависит от тиража и геометрии. Для единичных деталей и небольших серий — фанера как каркас плюс модельный пластик на формообразующей части: дешевле металла, быстрее в изготовлении и достаточно жёстко для ХТС. Для больших серий оснастку переводят на металл — это оправдано, когда комплект отрабатывает тысячи съёмов.
Подойдёт ли 9 класс точности для запасной части?
Да, и в большинстве случаев это оптимум. Девятый класс — заготовка с припуском на мехобработку: посадочные размеры формируются на станке, а от литья требуется стабильный припуск по всей партии. Более точный класс поднял бы цену оснастки и формовки, но выигрыш забрала бы обработка.
Можно заказать только отливки, если оснастка уже есть?
Да. Принимаем ваш комплект в работу, оцениваем остаток ресурса и льём по нему. Если оснастку делал другой завод и он закрылся — это не проблема. По первому требованию передаём комплект вам или на другое производство.
Какой минимальный заказ и срок?
От одной штуки. При готовой оснастке — от 2 рабочих дней на простую деталь, серийная партия с контролем каждой отливки — от 10 рабочих дней. Если оснастки нет, добавляется её изготовление. Точный срок называем в расчёте и фиксируем в договоре.